

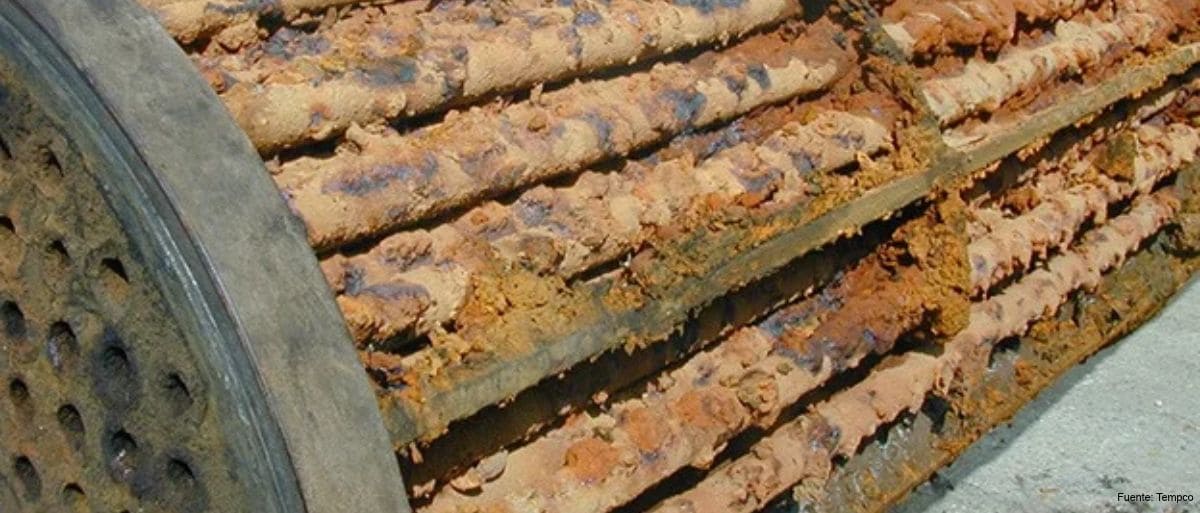
En los intercambiadores de carcasa y tubos, el fouling (ensuciamiento) es una de las causas más frecuentes de pérdida de rendimiento térmico durante la operación. Consiste en la acumulación progresiva de depósitos no deseados sobre las superficies de transferencia de calor. Estos depósitos añaden una resistencia térmica adicional y reducen la sección de paso del fluido, con lo que aumenta la caída de presión.
Sus consecuencias son tanto técnicas como económicas: mayor consumo energético, paradas para limpieza, sobredimensionamiento en el diseño y, en algunos casos, corrosión bajo depósito. Comprender los mecanismos que lo originan es el primer paso para prevenirlo con criterio de ingeniería.
Fouling y su efecto en el diseño
El efecto térmico del fouling se incorpora al cálculo mediante la resistencia de ensuciamiento (R_f), que se suma a las demás resistencias del coeficiente global de transferencia (U). Se expresa habitualmente en m²·K/W o en h·ft²·°F/Btu. El estándar TEMA incluye valores orientativos de R_f por tipo de fluido en su sección de buenas prácticas recomendadas.
Estos valores son una referencia y no sustituyen la experiencia con el servicio concreto. Un R_f subestimado provoca pérdida prematura de capacidad. Uno sobreestimado conduce a un equipo con exceso de superficie, que puede operar con velocidades inferiores a las óptimas, y esto puede favorecer a su vez el ensuciamiento.
Mecanismos de fouling
En la literatura técnica se distinguen seis mecanismos principales. Pueden actuar de forma simultánea y reforzarse entre sí.
- Fouling por cristalización o incrustación (scaling). Se produce cuando sales disueltas superan su límite de solubilidad y precipitan sobre la superficie. Es característico del agua de refrigeración con sales de solubilidad inversa, como el carbonato cálcico, cuya solubilidad disminuye al aumentar la temperatura. Por ello, las zonas de pared caliente son las más expuestas.
- Fouling por partículas (sedimentación). Los sólidos en suspensión, como arena, productos de corrosión o finos de proceso, se depositan en zonas de baja velocidad. Se acumulan especialmente en el lado carcasa, en zonas muertas entre deflectores y en los pasos de los cabezales.
- Fouling por reacción química. Reacciones en el propio fluido de proceso, a menudo dependientes de la temperatura, generan productos de baja solubilidad que se adhieren a la pared. Ejemplos habituales son la polimerización, la formación de coque y la degradación térmica de hidrocarburos. En los trenes de precalentamiento de crudo existe una relación bien documentada entre la temperatura de película y la velocidad de deposición.
- Fouling por corrosión. La propia superficie metálica reacciona con el fluido y genera productos de corrosión adherentes. Estos depósitos pueden reducir la transferencia de calor y favorecer a su vez la retención de partículas.
- Fouling biológico. Microorganismos y macroorganismos colonizan las superficies, con formación de biopelículas. Es típico de circuitos de agua de refrigeración, especialmente con agua de mar o de río, en rangos de temperatura moderados.
- Fouling por solidificación. Un fluido, o alguno de sus componentes, se solidifica sobre una superficie fría. Ocurre, por ejemplo, con ceras o parafinas cuando la temperatura de pared cae por debajo de su punto de cristalización.
Evolución en el tiempo
El proceso suele describirse en fases: inducción, transporte de la especie hacia la pared, adhesión, eliminación parcial por esfuerzo cortante y envejecimiento del depósito. En ciertos regímenes, cuando la deposición y la eliminación se equilibran, la resistencia tiende a un valor asintótico. En otros, el crecimiento es continuo, con desprendimientos o con una evolución no monótona. En cualquier caso, la frecuencia de limpieza esperable debe preverse desde el diseño.
Prevención desde el diseño
La mayor parte de las medidas efectivas se decide en la fase de diseño. Las más relevantes son:
- Asignación de fluidos. Conviene situar el fluido más sucio en el lado de tubos, donde la limpieza mecánica es más sencilla, salvo que otras consideraciones (presión, corrosión, pérdida de carga) aconsejen lo contrario.
- Selección del tipo constructivo. Para servicios con fouling severo en el lado carcasa, los haces extraíbles (cabezal flotante) permiten limpieza mecánica completa. Las placas tubulares fijas limitan la accesibilidad para la limpieza mecánica del lado carcasa, por lo que pueden requerir limpieza química u otras técnicas compatibles con la configuración. En tubos en U, la limpieza mecánica interna es más complicada, lo que desaconseja situar el fluido sucio por tubos.
- Velocidad del fluido. En general, velocidades más altas aumentan el esfuerzo cortante en la pared y favorecen la eliminación de depósitos. No obstante, el efecto depende del mecanismo dominante y del balance entre transporte, adhesión y desprendimiento. En el fouling por corrosión, por ejemplo, una velocidad elevada puede aumentar el transporte de especies hacia la pared o dañar capas protectoras. El límite superior lo imponen la erosión y la caída de presión. Debe verificarse también que no se opere con velocidades bajas en condiciones de caudal reducido.
- Temperatura de pared. Se debe limitar la temperatura de superficie, o la de película, en servicios donde el fouling por cristalización o por reacción química depende de ella. Un calentamiento con diferencias de temperatura excesivas puede ser contraproducente.
- Disposición del haz y deflectores. El pitch cuadrado, a 90° o girado 45°, facilita potencialmente la limpieza mecánica entre tubos, siempre que se verifiquen los pasillos de limpieza, las separaciones y el acceso efectivo a las superficies. Hay que evitar zonas muertas y recirculaciones donde se acumulen sólidos, y tener en cuenta los criterios de TEMA sobre espaciados.
- Materiales y acabado superficial. La selección de materiales resistentes a la corrosión reduce el fouling por corrosión y la formación de superficies rugosas que favorecen la adherencia.
Prevención en operación
Una vez en servicio, la prevención se apoya en el control de las condiciones del proceso:
- Filtración y tratamiento del fluido para reducir sólidos en suspensión antes del intercambiador.
- Tratamiento químico, mediante dispersantes, inhibidores de incrustación y de corrosión, y biocidas en circuitos de agua de refrigeración.
- Mantenimiento de caudales y temperaturas dentro del rango de diseño, evitando arranques y paradas que dejen producto estancado en el equipo.
- Control de las condiciones del agua de refrigeración, como pH, dureza y ciclos de concentración.
Monitorización y limpieza
El seguimiento del fouling real permite programar la limpieza antes de que el rendimiento caiga por debajo de un umbral crítico. Los indicadores más habituales son:
- La evolución del coeficiente global de transferencia (U) o de la resistencia R_f. Esta última no se mide directamente: se infiere mediante un balance térmico y un modelo de referencia, y debe normalizarse frente a las condiciones reales de caudal y temperatura antes de atribuir sus variaciones al ensuciamiento.
- El incremento de la caída de presión en el lado afectado.
- La desviación de las temperaturas de salida respecto de las de diseño.
La limpieza puede ser mecánica (hidrolavado a alta presión, lanzas o herramientas rotativas) o química (circulación de soluciones adecuadas al tipo de depósito). La elección debe tener en cuenta la naturaleza del depósito, los materiales del equipo y la accesibilidad, que se fija desde el diseño.
Errores frecuentes
- Adoptar R_f de tablas sin contrastarlos con la experiencia del servicio real.
- Compensar el fouling esperado únicamente con superficie adicional, lo que reduce velocidades y puede agravarlo.
- Seleccionar placas tubulares fijas en servicios con fouling severo en el lado carcasa.
- No prever accesos ni espacio para la extracción del haz y la limpieza.
- Operar durante periodos prolongados con caudales muy inferiores al de diseño.
- No monitorizar U ni la caída de presión, y limpiar solo cuando el equipo ya no cumple.
Conclusión
El fouling no es un fenómeno único, sino el resultado de varios mecanismos físicos, químicos y biológicos que dependen del fluido, de la temperatura de pared y de la hidrodinámica del equipo. Su gestión eficaz combina un diseño que contemple desde el inicio la velocidad, la temperatura de pared, el tipo constructivo según TEMA y la accesibilidad para limpieza, con una operación controlada y una monitorización sistemática. Con ello se reduce el impacto en el coste energético, en la disponibilidad y en el ciclo de vida del intercambiador.
 WhatsApp